Lazer Kesimde Kafa Çarpmasını Önlemenin 5 Yolu: Klasik Mikrojoint mi, SigmaNEST Grip Tab mı?
Fiber lazer kesim tezgâhlarında küçük parçaların ızgaraya devrilip kesme kafasına çarpmasını önlemenin 5 mühendislik yöntemi; sac kalınlığına göre sekme (tabbing) ölçüleri, kerf telafisi ve hurda iskelete tutunan SigmaNEST Grip Tab farkı.
Kısa özet: Fiber lazer tezgâhlarında yaşanan plansız duruşların ve maliyetli kesme kafası hasarlarının en yaygın nedenlerinden biri, kesimi tamamlanan küçük parçaların tezgâh ızgarasına düşerek dikilmesi ve yüksek hızla ilerleyen nozula çarpmasıdır. Bu riski yönetmenin yolu; kalınlığa uygun sekme (tabbing / mikrojoint) seçmekten, kerf telafisini doğru kurgulamaktan, iç hurdaları parçalamaktan, kafa kaldırma rotaları kullanmaktan ve parçada taşlama izi bırakmayan SigmaNEST Grip Tab teknolojisinden geçer.
Yüksek hızlı fiber lazer tezgâhları dakikada onlarca metre kesim ve boşta ilerleme hızına ulaşır. Bu hız, üretim kapasitesini artırırken beraberinde kritik bir mekanik risk getirir: Kesilen küçük bir parça veya iç boşluk hurdası (slug), destek ızgarasının (slat) iki dişi arasına eğik şekilde oturursa yukarı doğru kalkar.
Kesme kafası bir sonraki kontura geçerken veya başka bir parçayı keserken kalkmış olan bu sac kenarına çarptığında; seramik halka kırılabilir, bakır nozul ezilebilir, koruyucu cam (protective lens) kirlenip yanabilir, hatta eksen ayarları (kalibrasyon) ve kesme kafası mekaniği zarar görerek tezgâhın saatlerce durmasına yol açabilir.
Parçalar Neden Kalkar ve Kafaya Çarpar?
Bir parçanın kesim biter bitmez eğilmesinin üç temel fiziksel nedeni vardır:
- Yüksek Basınçlı Yardımcı Gaz İtmesi: Özellikle 12–20 bar azot (N2) veya kuru hava ile yapılan kesimlerde gaz jeti küçük parçayı aşağı doğru iter; parça ızgara dişine dengesiz temas ederse tahterevalli gibi bir ucu yukarı kalkar.
- Termal Gerilme Boşalması: Sac haddeleme sırasında oluşan iç gerilmeler kesimle serbest kaldığında ince ve uzun parçalar hafifçe yaylanıp yukarı kıvrılabilir.
- Izgara Aralığına Göre Küçük Parça Ebatı: Destek lamaları arasındaki boşluktan küçük olan her parça veya delik hurdası doğrudan devrilme adaydır.
Lazer Kesimde Kafa Çarpmasını Önlemenin 5 Mühendislik Yolu
1. Sac Kalınlığına Uygun Sekme (Tabbing / Mikrojoint) Genişliği Seçin
En temel yöntem, kesim konturunun bitişinde küçük bir metal köprü (sekme / mikrojoint) bırakarak parçayı sac iskeletine bağlı tutmaktır. Ancak ezbere verilen tek bir ölçü tüm işlerde çalışmaz: İnce sacda aşırı geniş sekme koparmayı zorlaştırıp parçayı bükerken, kalın sacda dar sekme kesim sırasında eriyip kopar. Tezgâh tipinize (Fiber Lazer veya Plazma) ve malzeme cinsine (DKP, Paslanmaz 304, Alüminyum) göre doğru köprü ölçüsünü görmek için Sac Metal Kalınlığına Göre Sekme (Tabbing / Mikrojoint) Kuralları ve Hesaplayıcısı sayfamızı kullanabilirsiniz.
2. Kerf Payını CAM Programlamasına Mutlaka Dahil Edin
Operatörlerin sık yaşadığı bir sorun, CAM ekranında tanımlanan sekmenin tezgâhta tutmamasıdır. Kesme ışını hattın iki ucunda kendi genişliği (kerf) kadar metal eritir. Eğer CAM yazılımınız kerf telafisini sekme boşluğuna otomatik eklemiyorsa, girdiğiniz sekme ölçüsü kerf kadar daralır ve köprü tamamen yok olabilir. Güvenli formül her zaman CAM Sekmesi = Net Metal Köprü + Kerf şeklindedir.
3. İç Hurda Boşluklarını (Slug) Sekme Yerine Parçalayarak Düşürün
Büyük dikdörtgen veya dairesel iç boşaltmalardan çıkan hurdalar en az parçalar kadar tehlikelidir. Bu iç hurdalara sekme atmak sonradan tek tek kırma işçiliği doğurur. Bunun yerine SigmaNEST'te otomatik parçalama (Destruct / Grid Cut) stratejisi kullanarak iç hurdayı ızgara aralığından kolayca aşağı düşecek küçük parçalara bölmek, kafa çarpma ihtimalini ve ayıklama yükünü aynı anda ortadan kaldırır.
4. Kesim Sırasını ve Kafa Kaldırma (Head-Up / Avoidance) Rotalarını Optimize Edin
Kafa çarpışmalarının önemli bir bölümü, kesme kafasının kesilmiş bir parçanın üzerinden alçaktan (pierce/cut yüksekliğinde) yatay geçiş yaparken yaşanır. SigmaNEST akıllı kesim sırası, önce iç delikleri ve küçük parçaları tamamlayıp kafayı halihazırda kesilmiş bölgelerin üzerinden geçirmeden dışarı taşır; gerekli durumlarda ise engelden kaçınma (avoidance / head-up) hareketini otomatik devreye alır.
5. Taşlama İzini Sıfırlayan Yöntem: SigmaNEST Grip Tab
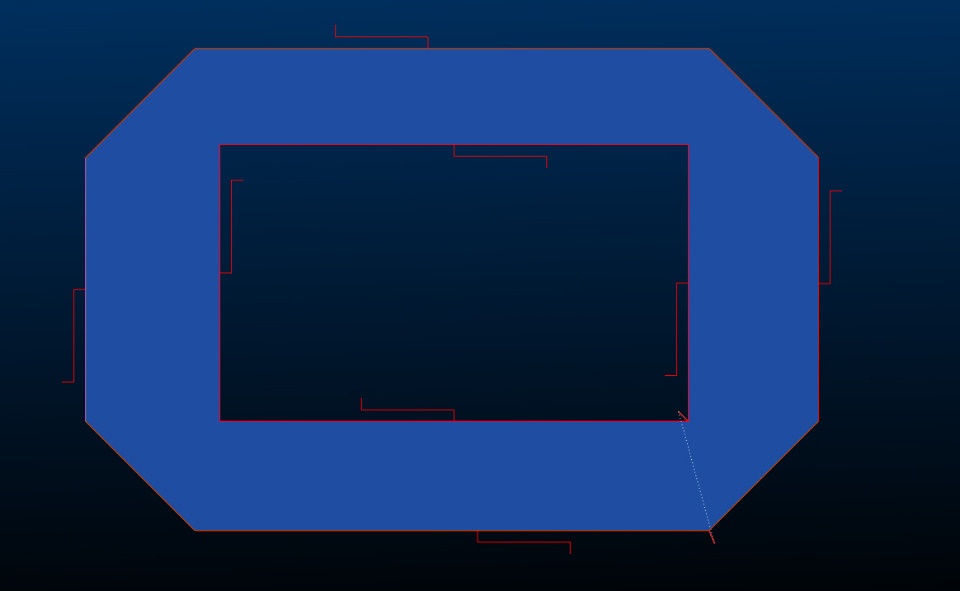
Klasik mikrojointlerin en büyük bedeli, kesim sonrasında her parçayı çekiç veya levyeyle ayırmak ve kalan tırnağı spiral taşla temizlemek zorunda kalmaktır. SigmaNEST V27 ile sunulan Grip Tab yaklaşımı bu sorunu kökünden değiştirir: Parçayı ana sac gövdesine kaynaklamak yerine, hurda iskelet (skeleton) üzerinde küçük bir kavrama çıkıntısı oluşturur. İskelet parçayı dengede tutarken kesim bittiğinde plaka kaldırıldığında parçalar ek taşlama işçiliği gerektirmeden ayrılır.
| Kriter | Klasik Mikrojoint | Nano-Joint | SigmaNEST Grip Tab |
|---|---|---|---|
| Tutunma Yeri | Parça gövdesi ile ana sac arası köprü | Üst/alt mikro noktasal tutunma | Hurda iskelet (skeleton) parçayı kavrar |
| Ayırma İşçiliği | Çekiç / levye + kalın sacda keski | İnce sacda elle kırma | Plaka kaldırılınca kendiliğinden ayrılır |
| Kenar Taşlama İhtiyacı | Tırnak izi kalır, taşlama gerekir | İnce sacda minimum iz | Parçada çapak veya tırnak izi bırakmaz |
| Uygun Kalınlık Aralığı | 0.5 – 12 mm (kalında işçilik artar) | İnce saclar (genellikle ≤ 3 mm) | İnce ve orta-kalın plakalarda güvenli denge |
Sıkça Sorulan Sorular
Klasik mikrojoint mi yoksa Grip Tab mı tercih edilmelidir?
İnce saclarda ve görünmeyen montaj kenarlarında klasik mikrojoint veya nano-joint pratik olabilir. Ancak kesim sonrası taşlama işçiliğinin maliyeti arttığında, paslanmaz veya görünen yüzeylerde tırnak izi istenmediğinde ve parça devrilme riski yüksek olduğunda SigmaNEST Grip Tab daha verimli ve temiz bir sonuç sunar.
Sac kalınlığına göre doğru sekme ölçüsünü nasıl hızlıca kontrol edebilirim?
Her malzeme farklı ısı iletkenliği ve kopma direncine sahiptir. BDT Yazılım tarafından hazırlanan İnteraktif Tabbing Hesaplayıcısı ile tezgâh türünüzü, malzemeyi ve sac kalınlığını seçerek net köprü ve CAM programlama değerini anında görebilirsiniz.
Sonuç: Tezgâhı Korumak İşçilikten Ödün Vermeyi Gerektirmez
Lazer kesme kafasını korumanın bedeli saatlerce süren taşlama işçiliği olmak zorunda değildir. Doğru sekme kurallarını, akıllı kesim sırasını ve SigmaNEST Grip Tab teknolojisini bir araya getirerek hem makinenizi hem de kâr marjınızı güvence altına alabilirsiniz. Kendi parçalarınız üzerinde test görmek için Ücretsiz Demo Talep Edebilirsiniz.
Kendi Parçalarınızla Malzeme ve Zaman Kazancınızı Test Edin
BDT Yazılım uzman mühendisleriyle CNC kesim tezgahlarınız (Lazer, Plazma, Punch, Su Jeti, Boru-Profil, Abkant) ve ERP sisteminiz için özel bir canlı simülasyon planlayın.
İlgili Teknik Rehberler ve Makaleler
Tüm Yazılar
SigmaNEST V27 Yenilikleri: Copilot Yapay Zeka, Grip Tab ve Gelişmiş Perfore Takım Sıralama
SigmaTEK V27 Suite (SigmaNEST V27) ile gelen başlıca yenilikler: Doğal dille Program-to-Nest çalıştıran SigmaTEK Copilot, tek tıkla Auto Complete, sürükle-bırak köprüleme, Grip Tab, perfore sac hızlandırma ve yeni SigmaSORT.
Tezgâhla Gelen Ücretsiz Yazılımdan (CypCut vb.) SigmaNEST'e Geçmeniz Gerektiğini Gösteren 6 Net İşaret
Fiber lazer tezgâhıyla birlikte gelen kontrol yazılımlarından (CypCut/FSCUT vb.) bağımsız profesyonel bir CAM ve Nesting yazılımına (SigmaNEST) geçiş zamanının geldiğini gösteren 6 somut operasyonel belirti.
Boru ve Profil Lazer Kesimde Kurt Ağzı, Geçmeli Kilit (Tab & Slot) ve Fire Azaltma: SigmaTUBE Rehberi
Boru ve profil fiber lazer kesiminde 3D CAD entegrasyonu, kurt ağzı (cope/saddle) birleşim geometrileri, geçmeli kilit (Tab & Slot) ile fikstürsüz kaynak hizalaması ve SigmaTUBE ile boy optimizasyonu rehberi.