CNC Plazma ve Oksijen Kesimde Kaynak Ağzı (Pah / Bevel) Optimizasyonu ve Kalın Plakada Patlatma Süresini Düşürme
Ağır çelik, treyler, makine ve gemi inşa sektörleri için CNC HD Plazma ve Oksijen (Oxy-Fuel) kesimde V/Y/X/K kaynak ağzı (bevel) programlama, çoklu pah geçişleri ve kalın plakada patlatma (piercing) yükünü azaltma stratejileri.
Kısa özet: Kalın plaka işleyen ağır sanayi tesislerinde kârlılığı belirleyen iki temel etken vardır: Parçaların kesim sonrası ikincil taşlama/freze işlemine gitmeden doğrudan tezgâhta kaynak ağzı (pah / bevel) ile çıkması ve yüksek sarf malzeme maliyeti doğuran kalın plaka patlatma (piercing) sayısının en aza indirilmesi. SigmaNEST; V, Y, X ve K pah profillerini, köşe geçiş döngülerini ve ön delme/kenar girişi stratejilerini otomatik yönetir.
Çelik konstrüksiyon, ağır iş makineleri, dorse-treyler ve gemi inşa sektörlerinde 15 mm'den 100 mm ve üzerine çıkan plakaların kesimi ince sac lazer kesiminden tamamen farklı dinamiklere sahiptir. Burada amaç yalnızca parçaları plakaya sığdırmak değildir; kaynak kalitesini garanti eden açılı kenar geometrilerini tutturmak, torç sarf malzemelerinin (elektrot ve nozul) ömrünü korumak ve kalın plakada uzun süren ön ısıtma/patlatma döngülerini azaltmaktır.
1. CNC Tezgâhta Kaynak Ağzı (Pah / Bevel) Optimizasyonu
Kalın çelik plakalar kesildikten sonra kaynak operasyonu öncesi manuel taşlama veya kenar frezeleme tezgâhına taşınıyorsa, ciddi bir ara stok ve işçilik maliyeti oluşur. Çok eksenli pah kafasına sahip HD Plazma veya Oksijen tezgâhlarında kaynak ağzının doğrudan CNC kesim sırasında açılması, parçayı tek operasyonda kaynağa hazır hale getirir.
V, Y, X ve K Pah Profillerinde CAM Doğruluğu
Tek açılı bir V veya Y (kök yüzeyli) pah görece basit görünse de; çift taraflı X ve K kaynak ağzı profilleri çok geçişli (multi-pass) kesim sırası ister. SigmaNEST, 3D CAD modelinden veya 2D çizim üzerindeki renk/katman bilgisinden pah açısını ve kök yüksekliğini (land) otomatik okuyarak şu kritik detayları çözer:
- Köşe Geçişleri (Corner Loops): Pah kesimi yapan torç 90° bir köşede yön değiştirirken eksen açısını döndürmek için alana ihtiyaç duyar. Köşeye uygun dairesel veya üçgen geçiş döngüsü (loop) tanımlanmazsa parça köşesi oyulur.
- Açıya Göre Kerf Telafisi: Dik kesimdeki kerf kalınlığı ile 45° eğik kesimdeki efektif sac kalınlığı ve ark genişliği aynı değildir; CAM yazılımı bu telafiyi açıya göre hesaplamalıdır.
- Çok Geçişli Kesim Sırası: Önce alt pah mı, dik kök yüzeyi mi yoksa üst pah mı kesileceği; parçanın kesim bitmeden yerinden oynamaması için kurallı bir sıraya bağlanmalıdır.
2. Kalın Plakada Patlatma (Piercing) Süresini ve Sarf Maliyetini Düşürme Yolları
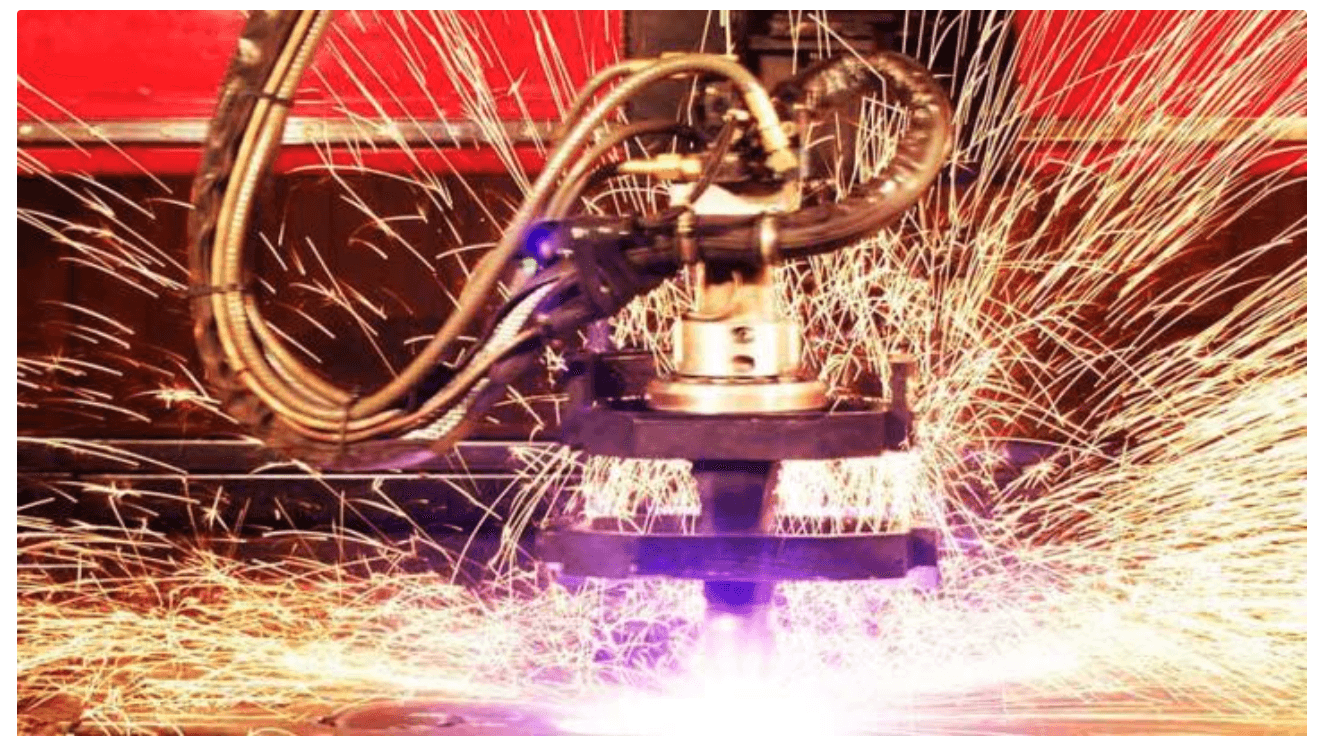
Kalın plakada oksijenle ön ısıtma + delme veya yüksek amper plazmayla patlatma anı, elektrot ve nozulun en çok yıprandığı ve tezgâhın en fazla zaman kaybettiği aşamadır. Doğru CAM stratejileriyle patlatma yükü önemli ölçüde azaltılabilir:
- Kenardan Giriş (Edge Start / Plaka Dışı Giriş): Plakanın dış kenarına yakın parçalarda sacı ortadan patlatmak yerine kesimi doğrudan plaka sınırının dışından başlatmak patlatma şokunu tamamen ortadan kaldırır.
- Zincir Kesim ve Köprü Kesim (Chain & Bridge Cutting): Yan yana dizilmiş parçalarda her parça için arkı kapatıp yeni bir patlatma açmak yerine, bir parçanın çıkışından diğer parçanın girişine ince bir kesim kanalıyla köprü kurmak tek patlatmayla birden çok parçayı kesmeyi sağlar.
- Ön Delme (Pre-Pierce) Stratejisi: Çok kalın plakalarda pahlı (eğik) torç pozisyonunda patlatma yapmak erimiş cürufu doğrudan pah kafasına sıçratabilir. Bu durumda önce dik konumda veya ayrı bir delme döngüsüyle ön delik açılır, ardından pah kesimi bu hazır delikten başlatılır.
- Plazma İçin Uygun Sekme (Tabbing) Genişliği: Kalın plazma kesiminde parça devrilmesini önlemek için bırakılan sekmeler lazerdeki ölçülerle yapılırsa ark köprüyü eritir. Plazma kerfine uygun ölçüyü görmek için Plazma & Lazer Sekme (Tabbing) Genişlik Tablosu sayfamızı inceleyebilirsiniz.
| Kalın Plaka Stratejisi | Amaçlanan Etki | SigmaNEST Uygulaması |
|---|---|---|
| 3D CAD / Katmanlı Pah Okuma | Manuel taşlama ve ikincil freze operasyonunu azaltma | V, Y, X, K kaynak ağzı otomatik çok geçişli NC |
| Edge Start & Zincir Kesim | Kalın plakada patlatma süresini ve sarf aşınmasını düşürme | Plaka kenar girişi ve köprü kesim otomasyonu |
| Çok Torçlu Oksijen / Plazma | Aynı parçadan çoklu üretimde paralel kesim | Multi-Torch senkron aralık ve kesim yönetimi |
Sıkça Sorulan Sorular
SigmaNEST sadece fiber lazer için midir, yoksa plazma ve oksijen tezgâhlarında da kullanılır mı?
SigmaNEST, dünyada en yaygın olarak plazma, oksijen (oxy-fuel), çok torçlu köprü tipi kesim tezgâhları ve kombo delme-kesme makinelerinde de endüstri standardı olarak kullanılır. Ayrıntılar için SigmaNEST Plazma Çözümleri sayfamıza göz atabilirsiniz.
Kendi plazma veya oksijen tezgâhımız için pahlı kesim testi yaptırabilir miyiz?
Evet. Kullanmakta olduğunuz kontrolcü ve kesim kafasına uygun post-processor ve teknoloji tablolarını BDT Yazılım mühendisleriyle doğrulamak için Teknik Demo Talep Formunu doldurabilirsiniz.
Kendi Parçalarınızla Malzeme ve Zaman Kazancınızı Test Edin
BDT Yazılım uzman mühendisleriyle CNC kesim tezgahlarınız (Lazer, Plazma, Punch, Su Jeti, Boru-Profil, Abkant) ve ERP sisteminiz için özel bir canlı simülasyon planlayın.
İlgili Teknik Rehberler ve Makaleler
Tüm Yazılar
Lazer Kesimde Kafa Çarpmasını Önlemenin 5 Yolu: Klasik Mikrojoint mi, SigmaNEST Grip Tab mı?
Fiber lazer kesim tezgâhlarında küçük parçaların ızgaraya devrilip kesme kafasına çarpmasını önlemenin 5 mühendislik yöntemi; sac kalınlığına göre sekme (tabbing) ölçüleri, kerf telafisi ve hurda iskelete tutunan SigmaNEST Grip Tab farkı.
SigmaNEST V27 Yenilikleri: Copilot Yapay Zeka, Grip Tab ve Gelişmiş Perfore Takım Sıralama
SigmaTEK V27 Suite (SigmaNEST V27) ile gelen başlıca yenilikler: Doğal dille Program-to-Nest çalıştıran SigmaTEK Copilot, tek tıkla Auto Complete, sürükle-bırak köprüleme, Grip Tab, perfore sac hızlandırma ve yeni SigmaSORT.
Tezgâhla Gelen Ücretsiz Yazılımdan (CypCut vb.) SigmaNEST'e Geçmeniz Gerektiğini Gösteren 6 Net İşaret
Fiber lazer tezgâhıyla birlikte gelen kontrol yazılımlarından (CypCut/FSCUT vb.) bağımsız profesyonel bir CAM ve Nesting yazılımına (SigmaNEST) geçiş zamanının geldiğini gösteren 6 somut operasyonel belirti.